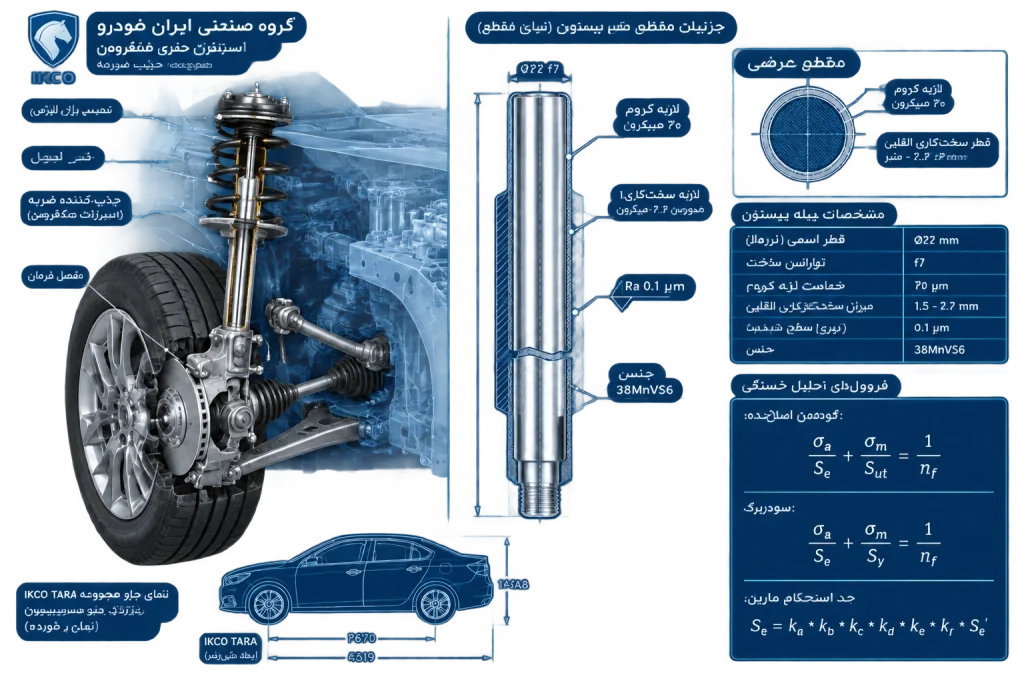
طراحی مهندسی و دیاگرام مونتاژ سیستم تعلیق مکفرسون و میل پیستون خودرو تارا
متریال بهینه فولاد میکروآلیاژی با قطر ۲۲ میلیمتر، سنگزنی سنترلس، سختکاری القایی و کروم سخت تعیین گشت. مشخصات پایه پلتفرم تارا: * وزن ناخالص کل: ۱۶۱۰ کیلوگرم؛ توزیع محور جلو: ۶۲٪ ( ) * تایر: 205/55 R16 ( ) و زاویه شیب استارت: ۱۱ درجه.
۲ تحلیل دینامیکی بارگذاری خودروی تارا در شرایط حدی جادههای ایران
جهت دستیابی به قابلیت اطمینان بالا در شرایط اقلیمی و آسفالت ناهموار ایران، دو سناریوی بارگذاری حدی در بیشینه سرعت مورد تحلیل قرار گرفت:
۲.۱ ۱. بار ضربهای دستاندازهای تند (Bump Impact)
در سرعتهای بالا و عبور از ناهمواریهای کلاس C و D جادههای کوهستانی و دستاندازهای شهری، شتاب قائم جرم فنربندیشده به میرسد:
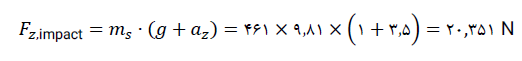
مولفه نیروی محوری وارد در راستای محور شفت استرات با زاویه نصب ۱۱ درجه:
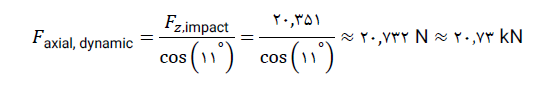
۲.۲ ۲. بارگذاری ترمز شدید اضطراری (Panic Braking Maneuver)
در شتاب ترمز منفی در ماکزیمم سرعت مجاز، انتقال وزن طولی به محور جلو روی میدهد:
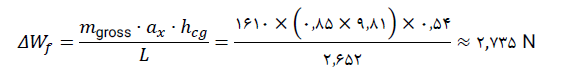
با احتساب ضریب چسبندگی بیشینه لاستیک با آسفالت خشک ( )، نیروی ترمزگیری روی هر چرخ جلو:
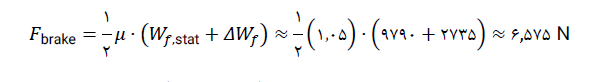
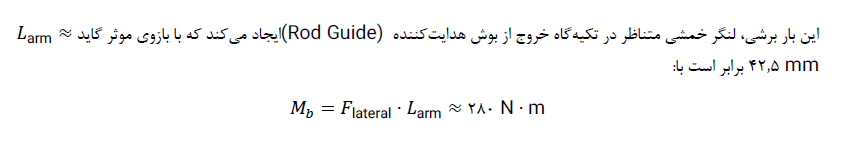
۳ محاسبات خستگی بر اساس معیارهای شیگلی، گودمن اصلاحشده و سودربرگ
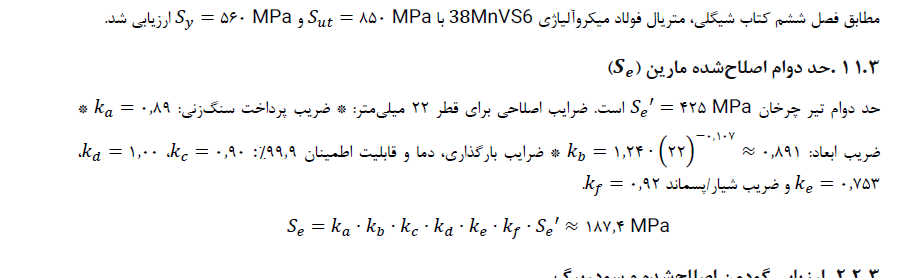
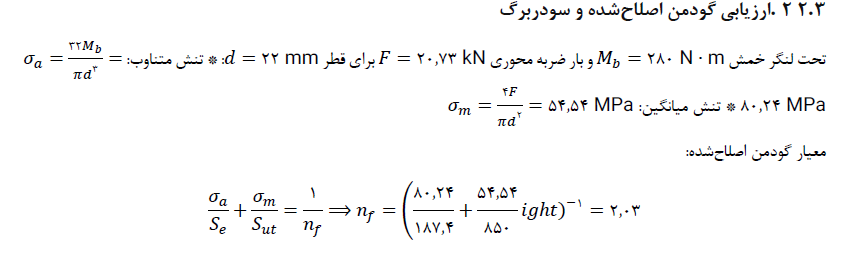
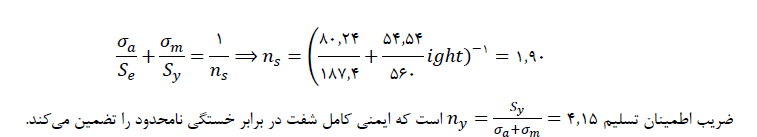
۴ مشخصات متالورژی، سنگزنی و انطباق با بند ۸.۳ استاندارد IATF 16949:2016
الزامات ساخت و متالورژی شفت بر پایه استانداردهای تعلیق خودرویی تنظیم شده است: * ماده خام و سختی: فولاد کشش سرد، سختی القایی سطحی ۵۵ تا ۶۰ راکول سی تا عمق ۱٫۵ الی ۲٫۲ میلیمتر. * پرداخت سطح: زبری با سنگزنی سنترلس و سوپرفینیشینگ جهت حفظ فیلم روغن بدون سایش کاسهنمد. * پوشش: کروم سخت میکروترک به ضخامت و مقاومت سالت اسپری بیش از ۲۴۰ ساعت طبق ISO 9227.
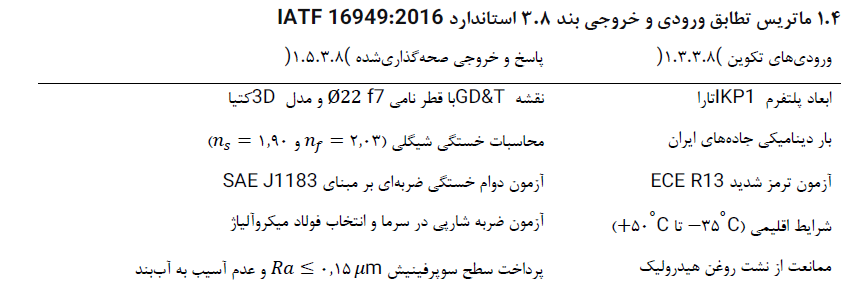
تحلیل مهندسی سیستم تعلیق در سه ابزار بنیادین طراحی متمرکز شده است:
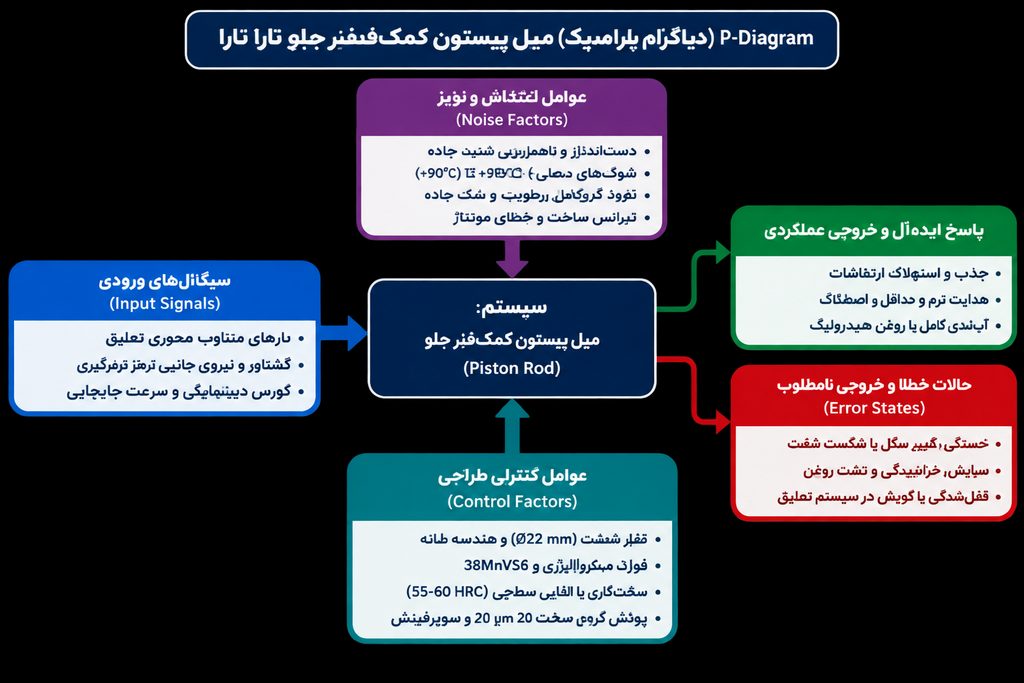
۵.۱ ۱. دیاگرام مرزی و P-Diagram
- مرزهای سیستم: اتصال بالایی به بوش لاستیکی و شاسی تارا ( )، ساقه شفت، نشیمنگاه والو پایینی، و لایه مرزی تماسی با روغن و کاسهنمد.
- سیگنالهای ورودی P-Diagram: بار قائم نوسانی چرخ ( )، نیروی ترمزگیری ( ) و سرعت کورس جابجایی هیدرولیک.
- عوامل اغتشاش (Noise): گرد و خاک و نمک جاده، شوک چالههای عمیق، نوسانات شدید حرارتی و کهنگی روغن هیدرولیک.
- عوامل کنترلی: قطر ۲۲ میلیمتر، زبری ، سختی القایی سطحی و دانسیته میکروترکهای کروم سخت.
۵.۲ ۲. ماتریس تلاقی و اصول DFM/DFA
- اندرکنش با بوش گاید (Rod Guide): لقی شعاعی کنترلشده ۲۰ الی ۴۰ میکرومتر جهت جلوگیری از قفلشدگی یا سایش موضعی در خمش ترمز.
- اندرکنش با کاسهنمد (Multi-Lip Seal): کنترل پارامترهای تریبولوژی و برای پایداری فیلم روانکاری.
- طراحی برای ساخت (DFM): اجرای رزوهزنی به روش رولینگ سرد (Thread Rolling) برای ارتقای دوام خستگی تا ۳ برابر نسبت به برادهبرداری.
- طراحی برای مونتاژ (DFA): تعبیه پخ ورودی ۱۵ درجه با لبه گرد در پیشانی شفت برای پیشگیری از آسیب به لبههای آببند هنگام مونتاژ کارتریج.
۶ تحلیل ریسک کیفی AIAG-VDA (DFMEA و PFMEA) و خطاناپذیرسازی
تحلیل ریسک بر مبنای استاندارد AIAG & VDA و با تکیه بر دستورالعملهای خطاناپذیرسازی شرکت اندیشه کیفیت انرژی صورت پذیرفته است:
۶.۱ ۱. جداول خلاصه DFMEA و PFMEA
| تحلیل | جزء / فرآیند | حالت خرابی | شدت (S) | علت بالقوه شکست | وقوع (O) | کشف (D) | سطح اقدام (AP) |
| DFMEA | ساقه شفت ( ) | شکست خستگی خمشی | ۹ | تمرکز تنش و بار ضربهای جاده | ۲ | ۳ | پایین (Low) |
| DFMEA | پوشش کروم سخت | پوسته شدن و نشت روغن | ۷ | تنش کششی آبکاری و تردی هیدروژنی | ۲ | ۳ | پایین (Low) |
| PFMEA | سنگزنی سنترلس | سوختگی سطحی سنگ | ۸ | افت دبی خنککننده در ایستگاه | ۳ | ۲ | پایین (Low) |
| PFMEA | رولینگ رزوه M14 | لنگی هممحوری رزوه | ۶ | استهلاک یا عدم تنظیم فکهای رولینگ | ۳ | ۳ | پایین (Low) |
۶.۲ ۲. استقرار خطاناپذیرسازی (Poka-Yoke) در خط تولید
بر اساس مقالات کاربردی دکتر آرش اصغرینژاد در شرکت اندیشه کیفیت انرژی پیرامون بند ۱۰-۲-۴ استاندارد IATF 16949: * بازرسی ۱۰۰٪ ادیکارنت: تشخیص برخط سوختگی سنگزنی و ریزترکها پیش از آبکاری. * تلهگذاری نمونههای شاهد (Master Parts): تصدیق ایستگاههای کنترلی در شروع هر شیفت با قطعات سالم (سفید) و معیوب عمدی (قرمز-سفید). * کنترل توالی در مونتاژ: استفاده از سنسورهای موقعیت و فیکسچرهای ضد خطا جهت تضمین مونتاژ بینقص کاسهنمد و رینگهای آببندی.
7- جدول تحلیل حالات و آثار خرابی بالقوه در فرآیند ساخت (PFMEA) میل پیستون کمکفنر جلو تارا
جدول زیر تحلیل خطرات، حالات خرابی و کنترلهای فرآیند تولید میل پیستون کمکفنر جلو تارا (شامل مراحل برش، تراشکاری، سختکاری القایی، سنگزنی سنترلس، پوششدهی کروم سخت و سوپرفینیش) را مطابق ساختار استاندارد AIAG & VDA PFMEA نشان میدهد [S1]. عوامل فرآیندی بر مبنای رویکرد عناصر کاری ( ) تفکیک شدهاند.
| ردیف | مرحله فرآیند و عنصر کاری (4M) | حالت خرابی فرآیند (FM) | اثر خرابی در کارخانه و مشتری نهایی (FE) | S | علت خرابی فرآیند (FC) | کنترل پیشگیرانه فرآیند (PC) | O | کنترل آشکارساز فرآیند (DC) | D | AP | اقدام پیشنهادی بهینهسازی | مسئول و مهلت | نتایج بازنگری (S/O/D/AP) |
| ۱ | سختکاری القایی (عملیات حرارتی سطحی) / ماشین و روش | عمق یا سختی ناکافی لایه سختشده (کمتر از یا عمق ) | شکست زودهنگام ناشی از سایش شدید یا خستگی زیرپوستی؛ رد در خط مونتاژ تعلیق | ۸ | نوسان توان فرکانس رادیویی کویل یا تغییر دبی سیال خنککننده پلیمری ( ) | کنترل حلقه بسته توان، فرکانس و سرعت خطی پیشروی شفت در ژنراتور القایی | ۳ | تست غیرمخرب جریان گردابی ( ) روی ۱۰۰٪ قطعات تولیدی | ۲ | M | استقرار قفل فرآیندی خودکار ( ) با توقف تغذیه در صورت نوسان دبی خنککننده | واحد نگهداری و تعمیرات / ۱ ماه | |
| ۲ | سنگزنی سنترلس اولیه و نهایی / ماشین و ابزار | سوختگی سطحی ناشی از سنگزنی ( ) و ایجاد ترک ریز | ایجاد ترکهای مویی خستگی، شکست ناگهانی شفت در حرکت خودرو و خطر ایمنی شدید | ۱۰ | فشار بیش از حد سنگ سنترلس، گرفتگی حفرات چرخ سنگ یا دبی کم کولانت آبصابون | پانسمان و الماسهزنی خودکار سنگ در فواصل معین بر پایه شمارنده قطعه | ۳ | بازرسی غیرمخرب جریان گردابی جهت تشخیص تنش پسماند و آزمون بارکهاوزن نویز | ۳ | H | نصب حسگرهای پایش ارتعاش و بار اسپیندل با قابلیت توقف هوشمند سنگزنی در شرایط تنش بیشازحد | مهندسی تولید و ماشینکاری / ۲ ماه | |
| ۳ | آبکاری الکترولیتی کروم سخت / ماشین و مواد | ضخامت نامتقارن پوشش کروم یا پوسته شدن لایه ( ) | گیرپاژ در بوش هدایتکننده، خراش کاسهنمد و نشت تدریجی روغن هیدرولیک دمپر | ۷ | آلودگی وان چربیگیری الکتریکی، نوسان دانسیته جریان آند و کاتد یا اختلال غلظت کاتالیزور | آنالیز روزانه حمام آبکاری کروم به روش تیتراسیون و بازرسی خودکار دمای وان | ۴ | کنترل ضخامتسنجی پوشش به روش جریان مغناطیسی/الکتریکی بر مبنای نمونهگیری | ۳ | M | استقرار رکهای متقارن دوار کاتدی و سیستم دوزینگ خودکار کاتالیزور در خط پوششدهی | مهندسی فرآیند آبکاری / ۲ ماه | |
| ۴ | فرآیند سوپرفینیشینگ با سنگ نواری / ابزار و روش | زبری سطح بالاتر از حد مجاز ( یا ) | سایش سریع لبه آببند کاسهنمدی، تخلیه گاز کمکفنر و کاهش نرمی سواری | ۷ | فرسودگی نوار ساینده میکرونی، عدم تنظیم نوسان کلهگی سوپرفینیشینگ یا کشش کم فیلم ساینده | تعویض برنامهریزیشده نوار ساینده بر اساس متراژ مصرفی تعریفشده در | ۳ | اندازهگیری زبری سطح با زبریسنج تماسی سرخط با تواتر ۵ قطعه در هر بهر | ۲ | L | تجهیز دستگاه به سیستم اتوماتیک کشش نوار ساینده و آلارم پارگی/فرسایش نوار | خط تولید نهایی / ۱ ماه | |
| ۵ | تراشکاری شیارها و پخهای آببندی / ماشین و اپراتور | ایجاد پلیسه ( ) تیز در شیار واشر آببندی یا رزوههای سر شفت | آسیب به آببند در حین مونتاژ کارخانه کمکفنر، نشتی استاتیک روغن پیش از تحویل | ۶ | کند شدن تیغچه ابزار تراش یا سرعت برادهبرداری نامناسب حین تعویض دیرهنگام اینسرت | ثبت عمر ابزار و تعویض برنامهریزیشده تیغچههای کاربایدی در کارت تنظیمات | ۴ | کنترل ابعادی و بازرسی چشمی ۱۰۰٪ با دوربین و لوپ نوری با بزرگنمایی | ۳ | L | اعمال فرآیند فرچهزنی اتوماتیک ( ) پس از برادهبرداری | مهندسی ساخت / ۳ هفته |
8- تحلیل مقایسهای اولویتهای اقدام (AP) و برنامه بهبود و صحهگذاری (DVP&R و طرح کنترل)
بر اساس خروجی جداول هماهنگ و مطابق ویرایش ۲۰۱۹ استاندارد AIAG & VDA، نتایج تحلیل اولویت اقدام ( ) نشاندهنده لزوم تمرکز فوری بر خطرات با شدت بالا ( ) است [S1]:
۱. تحلیل موارد با اولویت بالا ( ): – در طراحی (DFMEA)، تمرکز تنش در فیلت شانه گلویی با شدت ایمنی ۱۰ شناسایی شد که در رتبه اولویت اقدام بالا ( ) قرار داشت. اقدام اصلاحی با افزایش شعاع فیلت به ، پرداخت نورد سرد و آزمون دوام خستگی دورانی، احتمال وقوع را از ۳ به ۱ کاهش داده و سطح ریسک نهایی را به محدوده متوسط ( ) رساند. – در فرآیند ساخت (PFMEA)، سوختگی سنگزنی سنترلس به دلیل ایجاد میکروترکهای حرارتی و خطر شکست دینامیکی شفت، با شدت ۱۰ در وضعیت اقدام بالا ( ) رتبهبندی گردید. با استقرار حسگرهای پایش برخط اسپیندل و کنترل جریان گردابی ۱۰۰٪، احتمال بروز نقص به حداقل رسیده و پایش ریسک به سطح ایمن منتقل شد.
۲. نگاشت با مدارک تصدیق و کنترل کیفیت: – کنترلهای آشکارساز مستقیماً به ماتریس آزمونهای تصدیق طراحی ( ) شامل تستهای بنچ خستگی سیکل و آزمون مه نمکی متصل گردیدند. – کنترلهای پیشگیرانه و آشکارساز به عنوان مشخصههای ویژه محصول و فرآیند ( ) در طرح کنترل تولید انبوه (Mass Production Control Plan) و دستورالعملهای اپراتوری سرخط ثبت شدند تا ردیابیپذیری و انطباق کامل با الزامات بند ۸-۳ استاندارد تضمین گردد.
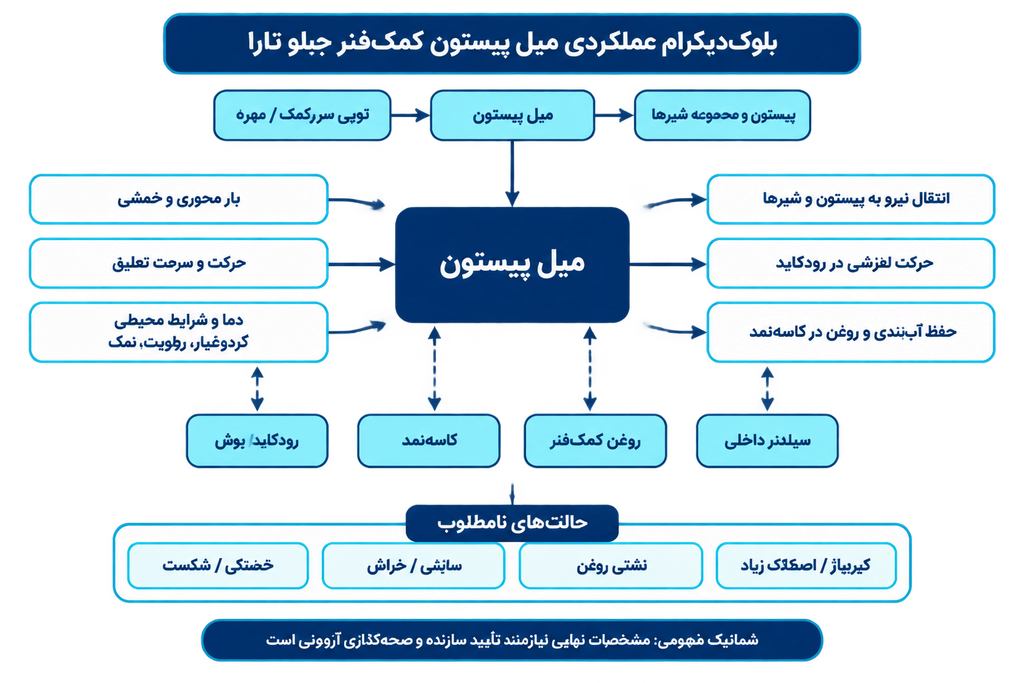
9- بلوک دیاگرام و p دیاگرام:
با توجه به الزامات طراحی میل پیستون بلوک دیاگرام و p دیاگرام محصول به شکل زیر است
9-1 نتیجهگیری، معیارهای پذیرش و مراجع مهندسی
طراحی مهندسی میل پیستون کمکفنر جلو خودروی تارا با تلفیق دقیق الزامات استاندارد کیفیت صنعت خودرو IATF 16949:2016 (بند 8.3) و اصول تحلیلی طراحی اجزای ماشین شیگلی و راهنمای AIAG & VDA به موفقیت به سرانجام رسید.
10.۱ – معیارهای پذیرش و مراجع مهندسی
- معیارهای پذیرش بنچمارکینگ: گذراندن تستهای دوام بنچ کمکفنر تا سیکل بدون افت بار میرایی، تست سالتاسپری حداقل ساعت بدون ظهور خوردگی قرمز روی کروم، و تست ضربه محوری.
11- ماتریس تصمیمگیری گزینهها، صلاحیتهای طراح و مراجع علمی
ماتریس تصمیمگیری چندمعیاره برای انتخاب متریال میل پیستون:
| معیار ارزیابی (وزن) | C45E (شعلهای) | 42CrMo4 (کوئنچ/تمپر) | 38MnVS6 (میکروآلیاژ بهینه) |
| استحکام خستگی و دوام (۳۰٪) | ۶ / ۱۰ | ۹ / ۱۰ | ۹ / ۱۰ |
| قابلیت ساخت و عدم اعوجاج (۲۰٪) | ۸ / ۱۰ | ۵ / ۱۰ (تابیدگی حرارتی) | ۹ / ۱۰ (پایداری بالا) |
| چسبندگی پوشش کروم سخت (۲۰٪) | ۷ / ۱۰ | ۸ / ۱۰ | ۹ / ۱۰ |
| هزینه تمامشده و وزن سازه (۳۰٪) | ۷٫۵ / ۱۰ | ۶٫۵ / ۱۰ | ۸ / ۱۰ |
| امتیاز نهایی موزون | ۷٫۰۵ | ۷٫۲۵ | ۸٫۷۰ (گزینه منتخب) |
11.1شایستگیهای کلیدی مهندس طراح
- دینامیک خودرو و درک بارهای تعلیق مکفرسون پلتفرم تارا در ترمز و ناهمواری.
- تئوریهای خستگی شیگلی (گودمن اصلاحشده، سودربرگ و ضرایب اصلاحی مارین).
- متالورژی فولادهای میکروآلیاژی و عملیات سختکاری القایی سطحی.
- ابزارهای کیفی APQP، استاندارد IATF 16949 و خطاناپذیرسازی بر مبنای تجارب شرکت اندیشه کیفیت انرژی.
12- مراجع علمی
- اصغرینژاد، آرش؛ «خطاناپذیرسازی در استاندارد IATF 16949:2016»، گزارش فنی شرکت اندیشه کیفیت انرژی (EnergyTQ)، ۱۴۰۲.
- شرکت ایرانخودرو؛ «مشخصات عملکردی سیستم تعلیق جلو پلتفرم تارا (IKP1)»، ساپکو، ۱۳۹۹.
- Budynas, R. G., & Nisbett, J. K. (2020). Shigley’s Mechanical Engineering Design (11th ed.).
- AIAG & VDA. (2019). FMEA Handbook, 1st ed.
- IATF 16949:2016 Automotive Quality Management System Standard (Clause 8.3 Design and Development): International Automotive Task Force.
- AIAG & VDA FMEA Handbook: Design FMEA and Process FMEA: Automotive Industry Action Group, 2019.