به علت شرایط محرمانگی شرکت تولید کننده بسیاری از اطلاعات و تصاویر به صورت عمد به اشتباه و در برخی از مواقع ناقص منتشر شده است چون هدف مدیریت دانش اطلاعات برای افرادی که به مباحث طراحی علاقه دارند می باشد.
چکیده
درایور فن سیستم تهویه مطبوع خودرو (HVAC Blower Motor Resistor & Driver Module) یکی از اجزای کلیدی و بحرانی در مدیریت حرارتی کابین و پایداری الکتریکی خودرو است. خرابی زودهنگام این قطعه نهتنها آسایش سرنشینان را مخدوش میکند، بلکه به دلیل جریانهای بالا و اتصالات حرارتی، مستقیماً با ایمنی خودرو (ریسک آتشسوزی در دسته سیم) گره خورده است. در این مقاله، با استناد به الزامات استاندارد بینالمللی صنعت خودرو (IATF 16949:2016)، نقاط تلاقی تحلیل ریسک (DFMEA)، سوابق میدانی فراخوانها و شرایط مونتاژ حرارتی بررسی شدهاند. سپس با ارائه مدل بلوک دیاگرام و نمودار پارامتر (P-Diagram)، رفتار قطعه در شرایط مختلف بارگذاری تحلیل گردیده است. با استفاده از دادههای فرضی مبتنی بر تستهای شتابیافته و شبیهسازی آماری با نرمافزار Minitab (توزیع وایبول)، شاخصهای قابلیت اطمینان و قابلیت دوام در ولتاژهای مختلف عملکردی محاسبه شده و در نهایت راهکارهای مهندسی جهت ارتقای ضریب اطمینان محصول ارائه شده است.
واژگان کلیدی: قابلیت اطمینان (Reliability)، قابلیت دوام (Durability)، درایور فن کولر، IATF 16949، تحلیل DFMEA، توزیع وایبول، Minitab.
۱. مقدمه
سیستم تهویه مطبوع (HVAC) خودروها نقش حیاتی در حفظ ایمنی دید راننده (زدن بخار شیشهها)، تنظیم دمای کابین و تمرکز سرنشینان ایفا میکند. در قلب این سیستم، مجموعه دمنده (Blower Assembly) شامل موتور الکتریکی، مقاومت سری یا ماژول درایور الکترونیکی (PWM/MOSFET) و کانکتورهای اتصال قرار دارد. مطالعات میدانی صنعت خودرو نشان میدهد که درایور فن و اتصالات آن سهم قابلتوجهی از خرابیهای گارانتی سیستم تهویه را به خود اختصاص میدهند.
بر اساس استاندارد مدیریت کیفیت صنعت خودرو IATF 16949:2016 (بهویژه بندهای 8.3.5.1 و 6.1.2.1)، پایش قابلیت اطمینان (Reliability) یعنی احتمال کارکرد بدون خرابی در یک بازه زمانی معین، و قابلیت دوام (Durability) یعنی توانایی مقاومت در برابر تنشهای محیطی و فرسودگی در طول عمر مفید خودرو، از الزامات غیرقابل اغماض طراحی محصول است. هدف از این مقاله، کالبدشکافی علل خرابی درایور فن، پیادهسازی ابزارهای مهندسی کیفیت و محاسبه کمی شاخصهای دوام و قابلیت اطمینان است.
تعاریف:
قابلیت دوام:توانایی محصول در انجام کار پیش بینی شده طی یکدوره زمان مربوط می شود.و شامل مقدار عددی اختمال ،عمل پیش بینی شده ،عمر و شرابط محیطی است
قابلبت اطمینان:درصد کامیابی در انجام دستور کار است بطوری که سیستم دچار نارسایی یا کمبود شود.
الزامات نقاط تلاقی و مرزی:شرایط محیطی کارکردی و تلرانسی محصول جهت استفاده بهینه از شرابط عملکرد محصول.
۲. اجزای مرتبط با درایور فن و نقاط تلاقی در IATF 16949
درایور فن بهصورت ایزوله کار نمیکند، بلکه در یک شبکه چندجزئی قرار دارد. اجزای مرتبط عبارتند از:
- موتور الکتریکی فن (Blower Motor): منبع اصلی بار الکتریکی و مکانیکی؛ با فرسودگی بوشها و بلبرینگها، جریان مصرفی (Amperage Draw) افزایش مییابد.
- کانکتور و دستهسیم (Harness Connector): محل عبور جریان بالا؛ مقاومت تماسی بالا در اثر شل شدن یا اکسیداسیون منجر به حرارت موضعی و ذوب شدن پینها میشود.
- مقاومت سری / ماژول درایور (Resistor/MOSFET Module): وظیفه افت ولتاژ در دورهای پایین را بر عهده دارد و در جریانهای بالا بهشدت داغ میشود.
- کانال هوا (HVAC Air Duct): محیط پیرامونی که جریان هوای عبوری از آن باید درایور را خنک کند (موقعیت نصب حرارتی).
3- الزامات IATF 16949 در نقاط تلاقی با DFMEA بالا:
بر اساس بند 6.1.2.1 (تحلیل ریسک) و بند 8.3.5.1 (خروجیهای طراحی) استاندارد IATF 16949، تیم مهندسی موظف است موارد زیر را در نقاطی که مقدار خطر DFMEA (عدد RPN یا امتیاز شدت Severity بالا) قرار دارد، لحاظ کند:
- سوابق مشکلات احتمالی و درسآموختهها (Lessons Learned): ارجاع به فراخوانهای میدانی مشابه (مانند فراخوانهای جهانی مربوط به داغ شدن کانکتور درایور فن در خودروهای مدرن بهدلیل افت ضخامت سیم یا جریان کشی موتور فرسوده).
- شرایط مونتاژ و نیروهای مکانیکی: گشتاور اعمالی به پیچهای اتصال هیتسینک درایور، نیروی جفتشدن (Insertion Force) کانکتور و عدم وجود تنش پسماند مکانیکی روی قطعات سرامیکی یا لحیمکاریها و همچنین نحوه شستشو به نحوی که آثار لحیم کاری در روی سطح بافی نماند از اصول اولیه مونتاژ مناسب است.
- تنشهای حرارتی: مونتاژ در نقطهای که جریان هوای کانال تهویه محدود است (حالت مسدود شدن فیلتر کابین) و منجر به تجمع حرارت میشود.
4- معماری سیستم: بلوک دیاگرام درایور فن کولر
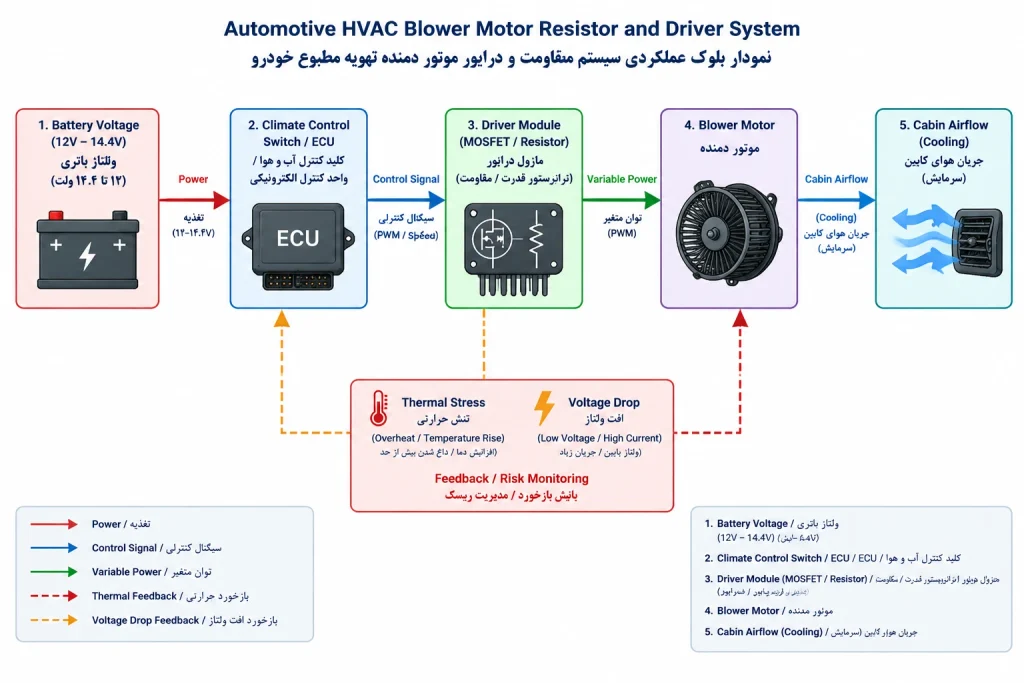
نخستین گام در تحلیل پایایی، شناخت دقیق اجزای سیستم است. بلوک دیاگرام زیر پنج جزء اصلی و مسیرهای اثرگذاری آنها بر یکدیگر را نشان میدهد: موتور دمنده، دستهسیم و کانکتورها، ماژول مقاومت/درایور، مجرای هوای HVAC و ماژول قدرت ماسفت.
بلوک دیاگرام سیستم درایور فن کولر
چنانکه در نمودار دیده میشود، ماسفت قلب سوئیچینگ و کنترل جریان است و هرگونه افزایش مقاومت تماسی در کانکتورها، گیرپاچ موتور دمنده یا تهویه ضعیف مجرای هوا، بار حرارتی آن را سنگینتر میکند. درسهای آموخته از فراخوانهای واقعی خودرویی در این حوزه نشان میدهد غفلت از همین تعاملات میتواند به مراحل فراخوان و هزینههای سنگین ضمانت منجر شود؛ بنابراین شناسایی این اجزا مبنای همه تحلیلهای بعدی، از P-Diagram تا FMEA، است.
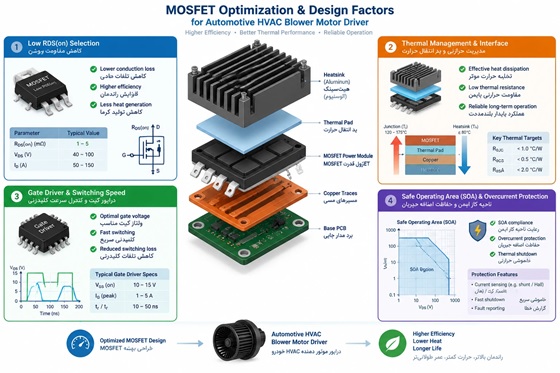
- الزامات طراحی هیت سینک :
در طراحی ماسغت از جنس آلومینیوم استفاده میشود علت استفاده از این جنس قابلیت انتقال حرارت بالا و سبک بودن و قابلیت تولید ساده تر در داخل کشور به روش اکستروژن که در قیمت آن تاثیر گذار است و تناسب بین نرمی و آسیب پذیری که در هنگام نصب و راه اندازی دارا میباشد است.
4- 1-1 قابلیت اطمینان و دوام هیت سینک:
تست حرارت در شرایط دمایی 80 درجه به مدت 24 ساعت و تست دمایی 125 درجه جهت بررسی محافظت حرارتی در دمای بالا در مدت 96 ساعت انجام می گردد. این تست در چمبر حرارتی انجام می شود.
4-1-2 جدول طراحی محاسبه قابلیت اطمینان و دوام وطراحی برا مونتاژ و دوام:
| ردیف | نام قطعه | پارامترهای مهم در قابلیت اطمینان | پارامترهای مهم در قابلیت دوام | طراحی برای تولید | طراحی برای مونتاژ |
| 1 | هیت سینک | تست حرارت در شرایط دمایی 80 درجه به مدت 24 (5 درصد) | تست حرارت در شرایط دمایی 80 درجه به مدت 24 (5 درصد) | پیمانکار باید در طراحی قالب اندازه های طول و عرض قالب و در هنگام برش طول برش را مدنظر قرار دهد | مونتاژ پذیری در داخل قطعات ماسفت قاب باید توجه شود(اندازه ها در داخل رنج) |
| تست حرارت در شرایط دمایی 125درجه به مدت 96 (5 درصد) | تست حرارت در شرایط دمایی 125درجه به مدت 96 (5 درصد) |
4-1-3 الزامات نفاط تلاقی:
هیت سینک از یک طرف به قاب (که اندازه های طول و عرض هیت سینک و لقی مونتاژ در داخل قاب اهمیت بالایی دارد و جنس هیت سینک بسیار اهمیت دارد)و از طرف دیگر در محفظه کولر قرار می گیرد لذا جنس و حرارت دمای کارکرد هیت سینک بسیار اهمیت دارد با توجه به اینکه در محفظه کولر قرار می گیرد جریان هوا و عدد متغییر شکل برای آن در دماهای مختلف اهمیت بسیار زیادی دارد
4-1-4 DFMEA:
| نتایج اقدامات انجام شده | مسئولیت +تاریخ اتمام | اقدام اصلاحی | s*o | RPN | تشخیص | کنترلهای جاری (تعداد و تناوب ذکر شود) | وقوع | علل خرابی بالقوه | درجه اهمیت | شدت | آثار خرابی بالقوه | حالت خرابی بالقوه | نام وشماره عملیات | ردیف | |||||
| R.P.N | تشخیص | وقوع | شدت | اقدامات انجام شده | تشخیص | پیشگیرانه | |||||||||||||
| 24 | 96 | 4 | تست بازدهی حرارتی در چمبر | در آزمایشگاه کنترل می شود | 3 | جنس نامناسب | A | 8 | سوختن ماسفت | بازدهی حرارتی نامناسب | طراحی هیت سینک | 3 | |||||||
| 24 | 96 | 4 | تست بازدهی حرارتی در چمبر | مشاوره طراحی | 3 | طراحی نامناسب | |||||||||||||
| 24 | 96 | 4 | تست بازدهی حرارتی در چمبر | عدم وجود پلیسه در سوراخ هیت سینک | 3 | ماشین کاری نامناسب | |||||||||||||
4-1-5 نقش ماسفت در افزایش قابلیت اطمینان و دوام:
ماسفت، کلیدیترین جزء سوئیچینگ و کنترل جریان در درایور است و تلفات آن مستقیماً به گرما و پیری زودهنگام قطعه تبدیل میشود. سه دسته عامل، رفتار پایایی آن را تعیین میکند:
- تلفات توان: تلفات هدایتی متناسب با مقاومت حالت روشن و تلفات سوئیچینگ متناسب با زمانهای گذار و فرکانس کار.
- مدیریت حرارتی: کیفیت مواد واسط حرارتی (TIM)، اتصال ماسفت به هیتسینک و جریان هوای خنککننده در مجرای HVAC.
- حاشیه عملیاتی و حفاظت: عملکرد در محدوده امن (SOA) نسبت به ولتاژ شکست و جریان مجاز
، همراه با حفاظت حرارتی، محدودسازی جریان، حفاظت اتصالکوتاه و ولتاژ معکوس.
- الزامات طراحی مدار الکترونیکی (برد الکترونیکی فن درایو) :
با توجه به اینکه طول پالس های PWM در کنترل پنل های تولید شده توسط تأمین کنندگان و تولیدی های مختلف با هم متفاوت می باشد، پاسخگویی یک مدار آنالوگ به سیگنال های ورودی متناسب با آن متفاوت خواهد بود. تنها یکی از کنترل پنل های موجود در بازار که در استپ اول طول پالس مثبت 68 درصد دارد استاندارد بوده و خروجی سر موتور با فرمان آن مطابق تست پلن فن درایو خواهد بود. لذا با طراحی دیجیتال مدار الکترونیکی و سنجش سیگنال ورودی از طرف کنترل پنل در طراحی جدید نسبت به اصلاح مورد گفته شده اقدام شده است.
همچنین موارد زیر در طراحی مدار الکترونیکی با توجه به الزامات تست_پلن فندرایو لحاظ گردیده اند.
- استفاده از مقاومت شانت 2 میلی اهم به منظور تشخیص جریان مصرفی و استفاده از خروجی آن جهت ایجاد محافظت از جریان بالا در حالت قفل شدگی موتور
- استفاده از مدار محافظ شوک های الکتریکی القائی (در دو حالت امواج الکترومغناطیسی و القاء مستقیم) جهت محافظت از مدار الکترونیکی (مدار تغذیه، مدار فرمان و ماسفت)
- در طراحی PCB الزامات تأمین حداکثر ولتاژ سر موتور در استپ 8 مد نظر قرار گرفته و مسیرهای عبور جریان بالا با حداکثر پهنا طراحی شده اند.
- سخت افزار برد الکترونیکی تعامل پذیر با نرم افزار طراحی و پیاده سازی شده بر روی میکرو چیپ آن طراحی شده است و قابلیت تغییر نرم افزار تا حد زیادی امکانپذیر است.
- مدار برد الکترونیکی به گونه ای طراحی شده است که بتوان در صورت لزوم (در مواردی که برخی قطعات ریز آن در بازار یافت نمی شود و یا تولید آن توسط کارخانه مربوطه متوقف شده است) قطعات آن را با موجودی بازار جایگزین نمود و با تغییر اندکی در برنامه اصلاحات لازم را انجام داد.
- مدار الکترونیکی طراحی شده دارای پروتکشن های حرارتی، ولتاژ بالا، جریان بالا و نوسانات پاور ورودی می باشد
- فهرستی از تمامی انواع ماسفت ها قابل تهیه از بازارهای داخلی و خارجی که پارامترهای مشابهی با هم داشته و بتوانند جایگزین ماسفت در طرح اصلی بشوند تنظیم شده و مسیرهای تهیه آنها مورد ارزیابی قرار گرفته است.
4-2-1 قابلیت اطمینان و دوام برد الکترونیکی:
انجام تست مداومت کاری 1000 ساعت برای رسیدن به قابلیت اطمینان و دوام انجام می گردد.
4-2-2 جدول طراحی محاسبه قابلیت اطمینان و دوام وطراحی برا مونتاژ و دوام:
| ردیف | نام قطعه | پارامترهای مهم در قابلیت اطمینان | پارامترهای مهم در قابلیت دوام | طراحی برای تولید | طراحی برای مونتاژ |
| 2 | برد الکترونیکی | تست مداومت کاری 1000 ساعت (5 درصد) | تست مداومت کاری 1000 ساعت (10 درصد) | پیمانکار باید در طراحی برد الکترونیکی کلیه مراحل کاری را در هنگام مونتاژ به نحو احسن انجام دهد به همین دلیل انجام امور محوله در حین کار بسیار اهمیت دارد | مونتاژ پذیری توسط پیچ ماسفت در داخل ماسفت اهمیت زیادی دارد |
| تست های الکترومغناطیس در (5 درصد) | تست های الکترومغناطیس در (5 درصد) |
4-2-3 الزامات نقاط تلاقی:
برد الکترونیکی از یک طرف به هیت سینک (که اندازه های طول و عرض و قطر و لقی مونتاژ در داخل هیت سینک اهمیت بالایی دارد و جنس 4 لایه بسیار اهمیت دارد)و از طرف دیگر در محفظه کولر قرار می گیرد لذا جنس و حرارت دمای کارکرد برد الکترونیکی بسیار اهمیت دارد با توجه به اینکه در محفظه کولر قرار می گیرد و عدم تغییر شکل برای آن در دماهای مختلف اهمیت بسیار زیادی دارد:
4-2-4 DFMEA:
| نتایج اقدامات انجام شده | مسئولیت +تاریخ اتمام | اقدام اصلاحی | s*o | RPN | تشخیص | کنترلهای جاری (تعداد و تناوب ذکر شود) | وقوع | علل خرابی بالقوه | درجه اهمیت | شدت | آثار خرابی بالقوه | حالت خرابی بالقوه | نام وشماره عملیات | ردیف | |||||
| R.P.N | تشخیص | وقوع | شدت | اقدامات انجام شده | تشخیص | پیشگیرانه | |||||||||||||
| 21 | 84 | 4 | تست عملکرد با تستر فن درایو | در آزمایشگاه کنترل می شود | 3 | استفاده از قطعات نامناسب | A | 7 | پارامترها خارج از رنج رفته و موجب نارضایتی مشتری خواهد شد. در صورت تکرار پذیر نبودن و خطاناپذیر نبودن امکان عودت محصول خواهد بود. | ولتاژ های و جریان های نامنطبق با تست پلن در ولتاژ سرموتور، ولتاژ استپ 8، جریان قطع قفل شدگی، محافظت حرارتی | طراحی PCB | 1 | |||||||
| 21 | 84 | 4 | تست عملکرد با تستر فن درایو | در نرم افزارهای تخصصی شبیه سازی انجام می گردد. نمونه های اولیه بر اساس R&D انحام شده تهیه شده و آزمایش می شوند. | 3 | طراحی نامناسب | |||||||||||||
| 21 | 84 | 4 | تست عملکرد با تستر فن درایو | نداشتن لحیم سردی، کنترل مونتاژ شدن همه قطعات. | 3 | مونتاژ نامناسب | |||||||||||||
4-2-5 الزامات در طراحی قاب قطعه:
قاب بالا و پایین فن درایو از جنس PP با در نظر گفته شده است که از الزامات مشتری می باشد. با در نظر گرفتن جنس قطعه و قابلیت های جمع شو و میزان سختی آن قالب قاب طراحی و ساخته شده است. طراحی به گونه ای انجام شده است که قاب های بالا و پایین بطور کامل روی هم چفت شده و اختلالی در قابلیت نصب ایجاد ننمایند.
4-2-6 قابلیت اطمینان و دوام قاب قطعه
با توجه به تست های تحمل لرزش انجام شده در آزمایشگاه ایتراک و نتایج حاصله قابلیت اطمینان و دوام قاب بالا و پایین محرز شده است. همچنین آزمایش 1000 ساعت مداومت کاری نیز میتواند معیاری برای سنجش دوام آن باشد
4-3 الزامات در طراحی قاب کانکتور :
قاب کانکتور فن درایو از جنس PP در نظر گفته شده است. با در نظر گرفتن جنس قطعه و قابلیتهای جمع شو و میزان سختی آن قاب کانکتور طراحی و ساخته شده است. طراحی قاب کانکتور به گونهای انجام شده است که در قابلیت نصب اختلال ایجاد ننمایند. نرمتر بودن قاب کانکتور از قاب قطعه به دلیل اتصال آن به کانکتور سرکابل می باشد. در قطع و وصل کردن کانکتور سر کابل انعطاف پذیری قفل های قاب کانکتور مهم می باشد.
4-3-1 قابلیت اطمینان و دوام قاب کانکتور:
با توجه به تست های تحمل لرزش انجام شده در آزمایشگاه ایتراک و نتایج حاصله قابلیت اطمینان و دوام قاب بالا و پایین محرز شده است. همچنین آزمایش 1000 ساعت مداومت کاری نیز میتواند معیاری برای سنجش دوام آن باشد
4-3-2 جدول طراحی محاسبه قابلیت اطمینان و دوام وطراحی برا مونتاژ و دوام:
| ردیف | نام قطعه | پارامترهای مهم در قابلیت اطمینان | پارامترهای مهم در قابلیت دوام | طراحی برای تولید | طراحی برای مونتاژ |
| 2 | قاب کانکتور | تست مداومت کاری 1000 ساعت (10 درصد) | تست مداومت کاری 1000 ساعت (10 درصد) | پیمانکار باید در طراحی قاب کانکتور کلیه مراحل کاری را در هنگام مونتاژ به نحو احسن انجام دهد به همین دلیل انجام امور محوله در حین کار بسیار اهمیت دارد | مونتاژ پذیری توسط پیچ ماسفت در داخل ماسفت اهمیت زیادی دارد |
| مونتاژ پذیری مناسب قاب کانکتور در داخل محل قرار گیری درایو فن (10 درصد) | مونتاژ پذیری مناسب قاب کانکتور در داخل محل قرار گیری درایو فن (10 درصد) | ||||
| مونتاژ پذیری و عدم لقی مونتاژ(5 درصد) | مونتاژ پذیری و لقی مونتاژ(5 درصد) |
- الزامات نقاط تلاقی:
4-4 قاب کانکتور:
از یک طرف به هیت سینک (که اندازه های طول و غرض وقطر و لقی مونتاژ در داخل هیت سینک اهمیت بالایی دارد و جنس بسیار اهمیت دارد)و از طرف دیگر در محفظه کولر قرار می گیرد لذا جنس و حرارت دمای کارکرد قاب کانکتور بسیار اهمیت دارد با توجه به اینکه در محفظه کولر قرار می گیرد و عدم تغییر شکل برای آن در دماهای مختلف اهمیت بسیار زیادی دارد
- DFMEA:
4-5 الزامات در طراحی پین های کوچک و بزرگ کانکتور :
پین های کانکتور با توجه به نحوه نصب آن در قاب کانکتور با شکل خاص (دارای نقاط استپ جهت قراگرفتن در محل مورد نظر و خارهای مجاور جهت فیکس شدن در محل خود) مطابق نقشه ساخت شده اند. جنس پین ها از نوع برنج بوده و با استفاده از ترکیب نیکل_کروم آبکاری شده اند. این جنس و نوع آبکاری موجب شده است علاوه بر تأمین میزان نرمی در زمان اتصال و قطع کانکتور سر کابل، انتقال جریان الکتریکی نیز به سهولت انجام شده و کمترین افت ولتاژ را در نقطه اتصال داشته باشیم. ضخامت ورقی که پینها با روش سنبه ماتریس از آن تهیه می شوند 8/0 میلیمتر میباشد. استفاده از این ضخامت ورق به دلیل نوع کانکتور سرکابلی است که در خودروها مورد استفاده قرار میگیرد.
4-5-1 قابلیت اطمینان و دوام پین های کوچک و بزرگ کانکتور
در آزمایش های جریان بالا (حالت قفل شدگی موتور) و حداقل افت ولتاژ در استپ 8 فن درایو قابلیت اطمینان و دوام پین ها مورد ارزیابی قرار گرفت و نتایج حاصله قابل قبول بوده است.
4-5-2 جدول طراحی محاسبه قابلیت اطمینان و دوام وطراحی برا مونتاژ و دوام:
| ردیف | نام قطعه | پارامترهای مهم در قابلیت اطمینان | پارامترهای مهم در قابلیت دوام | طراحی برای تولید | طراحی برای مونتاژ |
| 3 | پین های کوچک و بزرگ کانکتور | آزمایش های جریان بالا (حالت قفل شدگی موتور) (10 درصد) | آزمایش های جریان بالا (حالت قفل شدگی موتور) (10 درصد) | پیمانکار باید در طراحی پین های کوچک و بزرگ کانکتور کلیه مراحل کاری را در هنگام مونتاژ به نحو احسن انجام دهد به همین دلیل انجام امور محوله در حین کار بسیار اهمیت دارد | مونتاژ پذیری در داحل کانکتور بسیار پر اهمیت است |
| حداقل افت ولتاژ در استپ 8 (10 درصد) | حداقل افت ولتاژ در استپ 8 (10 درصد) | ||||
| مونتاژ پذیری و عدم لقی مونتاژ(5 درصد) | مونتاژ پذیری و لقی مونتاژ(5 درصد) |
4-5-3 الزامات نقاط تلاقی:
- پین های کوچک و بزرگ کانکتور:
از یک طرف به هیت سینک (که اندازه قطر و لقی مونتاژ در داخل هیت سینک اهمیت بالایی دارد و)و از طرف دیگر در فاب قرار می گیرد لذا جنس و حرارت دمای کارکرد پین های کوچک و بزرگ کانکتور بسیار اهمیت دارد با توجه به اینکه در محفظه کولر قرار می گیرد و عدم تغییر شکل برای آن در دماهای مختلف اهمیت بسیار زیادی دارد
4-5-1 DFMEA:
| s*o | RPN | تشخیص | کنترلهای جاری (تعداد و تناوب ذکر شود) | وقوع | علل خرابی بالقوه | درجه اهمیت | شدت | آثار خرابی بالقوه | حالت خرابی بالقوه | نام وشماره عملیات | ردیف | |
| تشخیص | پیشگیرانه | |||||||||||
| 15 | 60 | 4 | با استفاده از کولیس و تولید نمونه اولیه | انجام تزریق آزمایشی قبل از نهایی کردن طرح قالب | 3 | طراحی نامناسب قالب | B | 5 | افزایش زمان فرآیند نصب انجام دوباره کاری | ایجاد اختلال در فرآیند مونتاژ کانکتور نداشتن قابلیت نصب | طراحی قاب کانکتور | 1 |
| 20 | 80 | 4 | با استفاده از کولیس و تولید نمونه اولیه | آزمایش نمودن تعداد نمونه ها | 4 | تزریق نامناسب در کارگاه تزریق | ||||||
| 15 | 60 | 4 | با استفاده از کولیس و تولید نمونه اولیه | انجام آزمایش در تولید آزمایشی | 3 | طراحی نامناسب پین | A | 5 | افزایش زمان فرآیند نصب انجام دوباره کاری | ایجاد اختلال در فرآیند مونتاژ کانکتور نداشتن قابلیت نصب | طراحی پین کانکتور کوچک | 2 |
| 15 | 60 | 4 | تولید و تست نمونه اولیه | تولید نمونه اولیه و انجام اندازه گیری | 3 | طراحی نامناسب قالب پین | ||||||
| 15 | 60 | 4 | در آزمایشگاه | انجام آزمایش آلیاژ تولیدی | 3 | استفاده از آلیاژ نامناسب | ||||||
| 15 | 60 | 4 | اندازه گیری با کولیس | مشاهده شکل ظاهری و انجام اندازه گیری | 3 | انجام پرس سنبه ماتریس به روش ناصحیح | ||||||
| 21 | 84 | 4 | با استفاده از کولیس و تولید نمونه اولیه | انجام آزمایش در تولید آزمایشی | 3 | طراحی نامناسب پین | A | 7 | افزایش زمان فرآیند نصب انجام دوباره کاری نارضایتی مشتری | ایجاد اختلال در فرآیند مونتاژ کانکتور نداشتن قابلیت نصب عدم پشتیبانی جریان بالا در استپ 8 | طراحی پین کانکتور بزرگ | 3 |
| 21 | 84 | 4 | تولید و تست نمونه اولیه | تولید نمونه اولیه و انجام اندازه گیری | 3 | طراحی نامناسب قالب پین | ||||||
| 21 | 84 | 4 | در آزمایشگاه | انجام آزمایش آلیاژ تولیدی | 3 | استفاده از آلیاژ نامناسب | ||||||
| 21 | 84 | 4 | با استفاده ازتستر عملکرد | انجام تست عملکرد در استپ 8 و تست قفل شدگی موتور | 3 | آبکاری نامناسب | ||||||
| 21 | 84 | 4 | اندازه گیری با کولیس | مشاهده شکل ظاهری و انجام اندازه گیری | 3 | انجام پرس سنبه ماتریس به روش ناصحیح | ||||||
| 15 | 60 | 4 | با استفاده از کولیس و تولید نمونه اولیه | انجام تزریق آزمایشی قبل از نهایی کردن طرح قالب | 3 | طراحی نامناسب قالب | B | 5 | افزایش زمان فرآیند نصب انجام دوباره کاری | ایجاد اختلال در فرآیند مونتاژ کانکتور نداشتن قابلیت نصب | طراحی قاب بالا | 4 |
| 20 | 80 | 4 | با استفاده از کولیس و تولید نمونه اولیه | آزمایش نمودن تعداد نمونه ها | 4 | تزریق نامناسب در کارگاه تزریق | ||||||
| 15 | 60 | 4 | با استفاده از کولیس و تولید نمونه اولیه | انجام تزریق آزمایشی قبل از نهایی کردن طرح قالب | 3 | طراحی نامناسب قالب | B | 5 | افزایش زمان فرآیند نصب انجام دوباره کاری | ایجاد اختلال در فرآیند مونتاژ کانکتور نداشتن قابلیت نصب | طراحی قاب پایین | 5 |
| 20 | 80 | 4 | با استفاده از کولیس و تولید نمونه اولیه | آزمایش نمودن تعداد نمونه ها | 4 | تزریق نامناسب در کارگاه تزریق | ||||||
- الزامات در طراحی و انتخاب پیچ ماسفت:
محل اتصال ماسفت به هیت سینک یکی از چالشیترین نقاط مرزی در این طرح میباشد. میزان انتقال حرارت از ماسفت به هیتسینک باید به گونهای باشد که در جریان و ولتاژهای بالا (بخصوص در نقاطی از نمودار حرارتی ماسفت که بیشترین تولید حرارت را خواهد داشت_استپ 4) حداکثر انتقال حرارت به هیت سینک صورت پذیرد. این مستلزم آن است که ماسفت با استفاده از یک مکانیزم قابل اطمینان به هیت سینک متصل گردد. با توجه به بررسیهای صورت پذیرفته و در نظر گرفتن هزینه و فایده، پیچ ماسفت از نوع خودکار و دارای گام 0.3 انتخاب شده است.
4-6-1 قابلیت اطمینان و دوام پیچ ماسفت:
مهمترین چالش اتصال ماسفت به هیت سینک و اطمینان از اینکه در طی زمان و استفاده مداوم از قطعه این اتصال سست نشده و یا قطع نمی گردد ، لرزش های القاء شده در اثر کارکرد موتور خودرو و حرکت خودرو در جاده های ناهموار می باشد. تست لرزش در آزمایشگاه ایتراک این اطمینان را ایجاد نمود که نحوه بستن ماسفت با پیچ انتخاب شده دارای قابلیت اطمینان و دوام می باشد.
4 -6-2 جدول طراحی محاسبه قابلیت اطمینان و دوام وطراحی برای مونتاژ و دوام:
| ردیف | نام قطعه | پارامترهای مهم در قابلیت اطمینان | پارامترهای مهم در قابلیت دوام | طراحی برای تولید | طراحی برای مونتاژ |
| 1 | ماسفت و پیچ ماسفت | لرزش (10 درصد) | لرزش (10 درصد) | پیمانکار باید در طراحی پین های کوچک و بزرگ کانکتور کلیه مراحل کاری را در هنگام مونتاژ به نحو احسن انجام دهد به همین دلیل انجام امور محوله در حین کار بسیار اهمیت دارد | مونتاژ پذیری در داحل کانکتور بسیار پر اهمیت است |
| حرارت (10 درصد) | حرارت (10 درصد) | ||||
| مونتاژ پذیری و عدم لقی مونتاژ(5 درصد) | مونتاژ پذیری و عدم لقی مونتاژ(5 درصد) |
4-6-4 الزامات نفاط تلاقی:
- ماسفت:
با پیچ از یک طرف به هیت سینک (که مونتاژ پذیری در ر داخل هیت سینک اهمیت بالایی دارد)و از طرف دیگر در فضای کولر قرار می گیرد
جنس و حرارت دمای کارکرد ماسفت و مونتاژ پذیری و عدم در آمدن در هنگام لرزش ها و حرارت ها اهمیت زیادی دارد .
4-7-1- DFMEA
| نتایج اقدامات انجام شده | مسئولیت +تاریخ اتمام | اقدام اصلاحی | s*o | RPN | تشخیص | کنترلهای جاری (تعداد و تناوب ذکر شود) | وقوع | علل خرابی بالقوه | درجه اهمیت | شدت | آثار خرابی بالقوه | حالت خرابی بالقوه | نام وشماره عملیات | ردیف | |||||
| R.P.N | تشخیص | وقوع | شدت | اقدامات انجام شده | تشخیص | پیشگیرانه | |||||||||||||
| 24 | 96 | 4 | انجام آزمایش نصب | مطابقت پیچ با اندازه گیری ارزیابی شود | 3 | منطبق نبودن گام رزوه پیچ با گام حدیده هیت سینک | A | 8 | سوختن ماسفت | نصب نامناسب ماسفت | انتخاب پیچ ماسفت | 1 | |||||||
| 24 | 96 | 4 | اسفاده از کولیس | با اندازه گیری قطر پیچ و دهانه سوراخ ماسفت انتخابی | 3 | آسیب رساندن پیچ بر روی ماسفت | |||||||||||||
| 24 | 96 | 4 | تست قفل شدگی موتور | عدم وجود پلیسه در سوراخ هیت سینک | 3 | ایجاد پلیسه بر لبه سوراخ پیچ ماسفت روی هیت سینک | |||||||||||||
| 24 | 96 | 4 | انجام تست عملکرد و بازدهی حرارتی | در آزمایشگاه کنترل می شود | 3 | استفاده از ماسفت نامناسب | A | 8 | سوختن ماسفت | عدم پشتیبانی از جریان و ولتاژ کار در مدار الکترونیکی | انتخاب ماسفت در طراحی | 2 | |||||||
| 24 | 96 | 4 | انجام تست عملکرد و بازدهی حرارتی | نداشتن لحیم سردی، کنترل مونتاژ شدن همه قطعات. | 3 | مونتاژ نامناسب | |||||||||||||
5- مدل پارامتری سیستم و تحلیل FMEA/MSR بر پایه IATF 16949
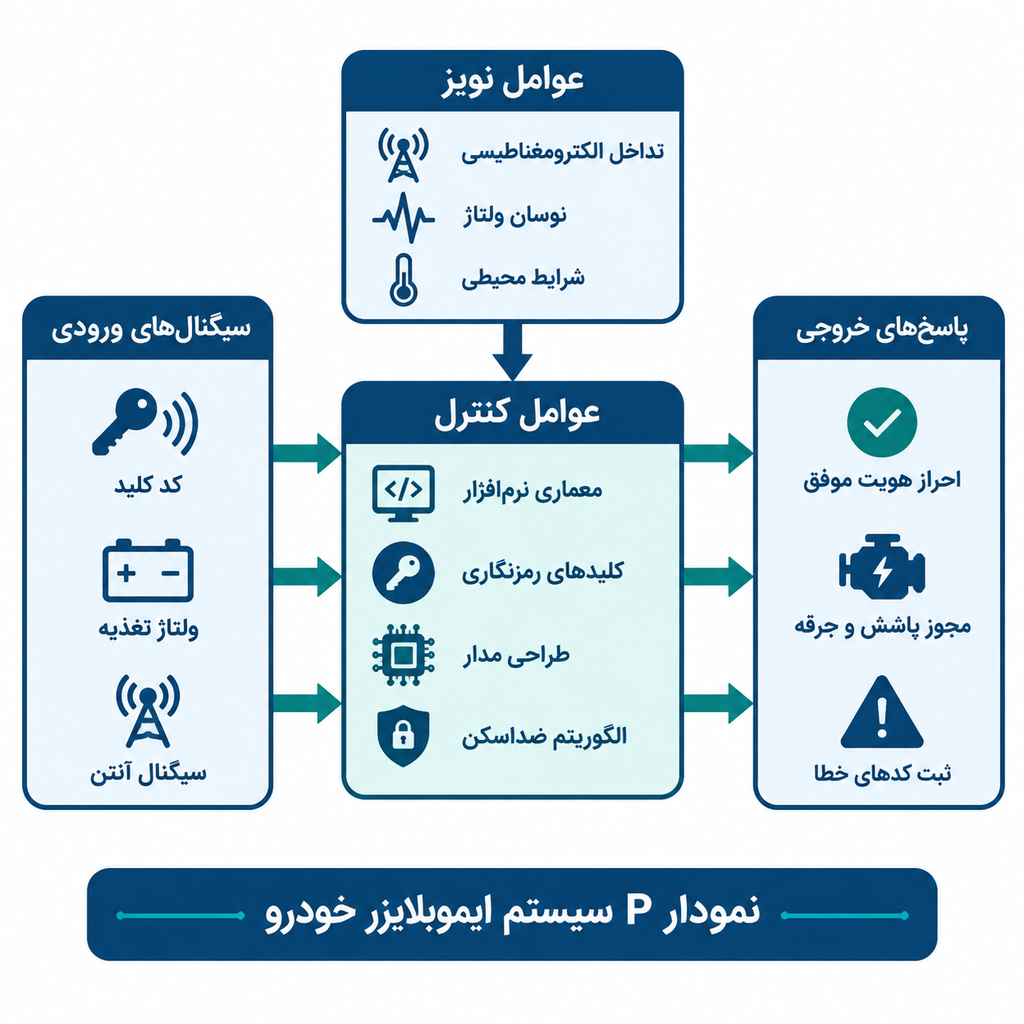
دیاگرام پارامتری (P-Diagram) مرز میان آنچه طراح کنترل میکند و آنچه از بیرون به سیستم تحمیل میشود را روشن میسازد. در این نمودار، عوامل کنترلی (انتخاب قطعه، طراحی چیدمان، ماده هیتسینک) از عوامل نویز (نوسان ولتاژ، دمای محیط، لرزش، رطوبت) تفکیک شدهاند و حالتهای خطای ممکن در برابر توابع ایدهآل سیستم قرار گرفتهاند:
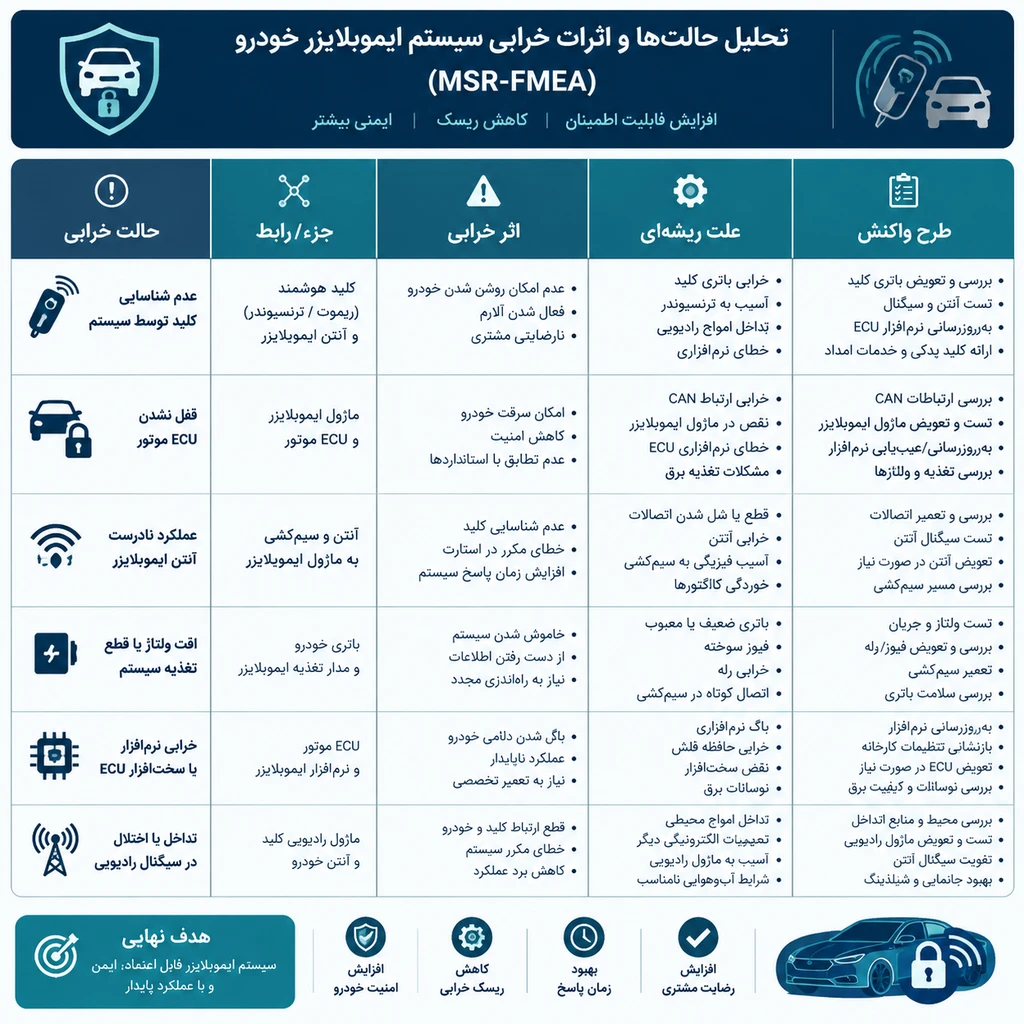
دیاگرام پارامتری (P-Diagram) درایور فن کولر
گام بعدی، رتبهبندی ریسک است. ماتریس FMEA/MSR زیر حالتهای خرابی، اثرات آنها، علل، کنترلهای پیشین و شاخصهای شدت–وقوع–کشف (S-O-D) را برای هر جزء نمایش میدهد و سازوکار پایش در بازار (Monitoring and System Response) را نیز در کنار آن مینشاند. این ماتریس باید بهعنوان «سند زنده» با هر تغییر طراحی یا شکایت مشتری بهروزرسانی شود و کنترلهای آن دقیقاً با طرح کنترل (Control Plan) مطابقت داشته باشد — الزامی که مفاد بند 8.3.5.1 استاندارد IATF 16949:2016 برای خروجیهای طراحی آن را صریح کرده است (fmearatings.com).
6. نمودار پارامتر P-Diagram)
6-1. نمودار پارامتر (P-Diagram) برای درایور فن
- ورودیهای کنترلنشده (Noise Factors – N): نوسانات ولتاژ دینام گرفتگی فیلتر کابین (کاهش دبی هوا و افت خنککاری)، دمای محیطی داخل (از 40 درجه سانتی گراد الی 80 درجه سانتی گراد)، لرزشهای جادهای.
- ورودیهای کنترلپذیر (Control Factors – C): جنس ورق مقاومت (Ni-Cr)، ضخامت پینهای کانکتور (مسی با روکش قلع)، دمای آستانه قطع فیوز حرارتی (152 درجه سانتی گراد )، فرکانس سویچینگ درایور MOSFET.
- سیگنال ورودی (Signal Factor): دستور کاربر یا سیستم تهویه اتوماتیک برای تنظیم دور فن (دور ۱ تا ۴ یا ولتاژ متغیر ۰ تا ۵ ولت).
- پاسخ سیستم (Ideal Function): انتقال دقیق جریان متناسب با دور انتخابی، افت حرارتی کنترلشده، بدون افت ولتاژ محسوس و بدون تخریب حرارتی در طول عمر مفید (10,00010,00010,000 ساعت کارکرد).
7. تحلیل آماری قابلیت اطمینان و دوام با نرمافزار Minitab
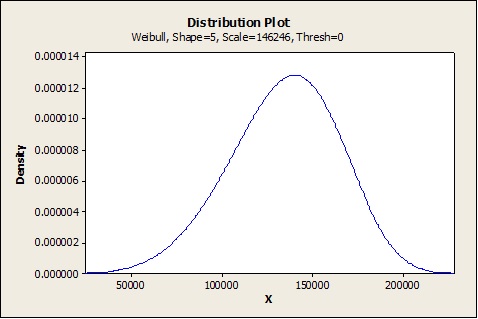
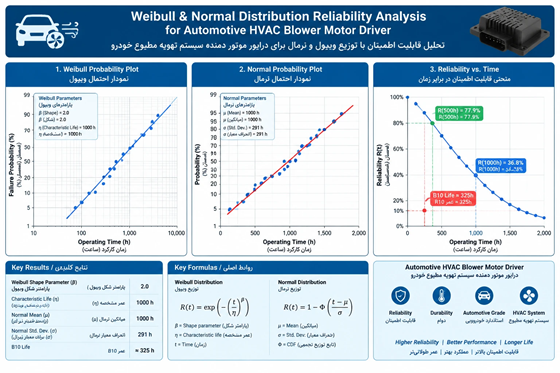
برای تحلیل وصفی و کمی خرابیهای اتفاق افتاده بر حسب پلههای اهمی (دورهای ۱، ۲، ۳ و حداکثر)، دادههای تست عمر شتابیافته (ALT) یا دادههای گارانتی میدانی فرض میشوند.
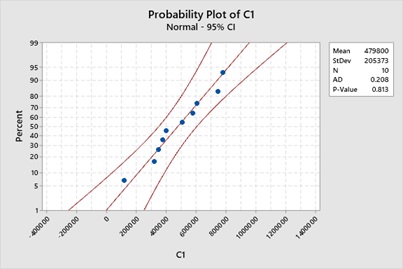
با انتخاب stat/quality tools/individual distribution داده هاي نرمال را مطابق روش زير محاسبه مي كنيم:
بعد probability plot در قسمت گراف نمودار زير به دست مي آيد:
در قسمتproblity calc/
Normal with mean = 479800 and standard deviation = 205373
| x | f( x ) |
| 50000 | 0.0000002 |
يعني قابليت اطمينان 99.99998 درصد مي باشد كه از هدف طراحي قابليت اطمينان بيشتر است
8- نتیجهگیری و راهکارهای افزایش قابلیت اطمینان و دوام:
تکمیل تحلیلها اثبات کرد که درایور فن کولر قطعهای حساس است که در تقاطع تنشهای الکتریکی، مکانیکی و حرارتی قرار دارد. خرابی آن ناشی از عوامل تصادفی ساده نیست، بلکه ریشه در انباشت حرارت در دورهای پایین و افزایش جریان کشی موتور فرسوده دارد.
8-1 راهکارهای مهندسی جهت افزایش قابلیت اطمینان و دوام:
- بازنگری در طراحی اتصال (Redesigning the Connector Interface): استفاده از پینهای با سطح مقطع پهنتر و آلیاژ مس-بریلیم با آبکاری نقره جهت کاهش مقاومت تماسی و جلوگیری از ذوب شدن کانکتور (مشابه اصلاحیههای مهندسی فراخوانهای معتبر).
- ارتقای سیستم حفاظتی حرارتی: تعبیه فیوز حرارتی دوگانه یا استفاده از المانهای خودترمیمی PTC با آستانه قطع دقیقتر پیش از رسیدن به نقطه ذوب پلاستیک قاب.
- بهبود الگوریتم کنترلی درایور (PWM نرمافزار): حذف مقاومتهای حرارتی سیمی سنتی و جایگزینی کامل با ترانزیستورهای ماسفت (MOSFET) با تلفات هدایت پایین و کنترل دور پیوسته (بدون پرش جریانی ناگهانی).
- کنترل فرآیند ساخت (PFMEA پویای مطابق IATF 16949): اعمال بازرسی ۱۰۰٪ نیروی جفتشدن کانکتور و تست جریانکشی در خط مونتاژ نهایی جهت جلوگیری از خروج قطعات با ریسک بالای اولیه.
8-2 راهکارهای کاهش خرابی و افزایش دوام:
برای جابهجایی بهینه پارامتر شکل وایبل و افزایش عمر مشخصه و شاخص اقدامات اصلاحی در چهار سطح پیشنهاد میشود:
- بهینهسازی طراحی الکترونیکی: انتخاب ماسفت با حاشیه اطمینان (De-rating) بالا نسبت به بدترین حالت ولتاژ و جریان خودرو، کاهش و زمانهای سوئیچینگ، و گنجاندن حفاظت حرارتی، محدودسازی جریان و حفاظت اتصالکوتاه و ولتاژ معکوس.
- مدیریت حرارتی پیشرفته: استفاده از مواد واسط حرارتی باکیفیت (TIM)، بهبود مسیر انتقال حرارت به هیتسینک و جانمایی درایور در نقطهای از مجرای هوا که خنکسازی طبیعی بهینه باشد بدون تماس با رطوبت مستقیم.
- استحکامبخشی مکانیکی و اتصالات: طراحی ضدلرزش پایهها و کانکتورها، لحیمکاری منطبق با استاندارد IPC-A-610 و پوشش محافظ (Conformal Coating) برد در برابر رطوبت، شبنم و گردوغبار.
- پایش و کنترل فرآیند تولید: اجرای آزمونهای دوام شتابیافته (ALT/HALT) با سیکل حرارتی و ارتعاش همزمان، و افزودن عیبیابی درونبردی (On-Board Diagnostics) برای گزارش وضعیت سلامت درایور به ECU پیش از بروز خرابی فاجعهبار.
اجرای همزمان این چهار سطح، نرخ خرابی را کاهش داده و عمر مؤثر درایور را افزایش میدهد و منطبق با رویکرد پیشگیرانه و سند زنده FMEA در IATF 16949:2016 است
9- منابع داخلی و خارجی
- استاندارد بینالمللی صنعت خودرو: IATF 16949:2016, Quality Management System Requirements for Automotive Production and Relevant Service Parts Organizations, Clauses 6.1.2.1, 8.3.5.1, 8.5.1.1.
- راهنمای مرجع ابزارهای کیفیت: AIAG & VDA, FMEA Handbook (Failure Mode and Effects Analysis), 1st Edition, 2019.
- استاندارد بینالمللی تحلیل قابلیت اطمینان: IEC 60812:2018, Failure modes and effects analysis (FMEA and FMECA), International Electrotechnical Commission.
- منابع دانشگاهی و پژوهشی: Gokhale, A. et al., “Reliability analysis of HVAC system of passenger cars using field failure data,” Results in Engineering, Vol. 29, Article 108819, 2026.
- گزارشهای فنی ایمنی و فراخوانهای خودرویی: NHTSA Part 573 Safety Recall Report (Ref: 25V649 & 22V-648) در خصوص خرابی حرارتی و ذوب شدن کانکتور درایور فن دمنده.
- مرجع آماری: NIST/SEMATECH, e-Handbook of Statistical Methods, Chapter 8: Assessing Product Reliability (Weibull Distribution and Accelerated Life Testing Models), 2025